idioma
Noticias de la industria
Cómo elegir la junta homocinética adecuada para sistemas de propulsión automotrices: una guía técnica para el comprador
La función de una junta homocinética en la transmisión de un vehículo
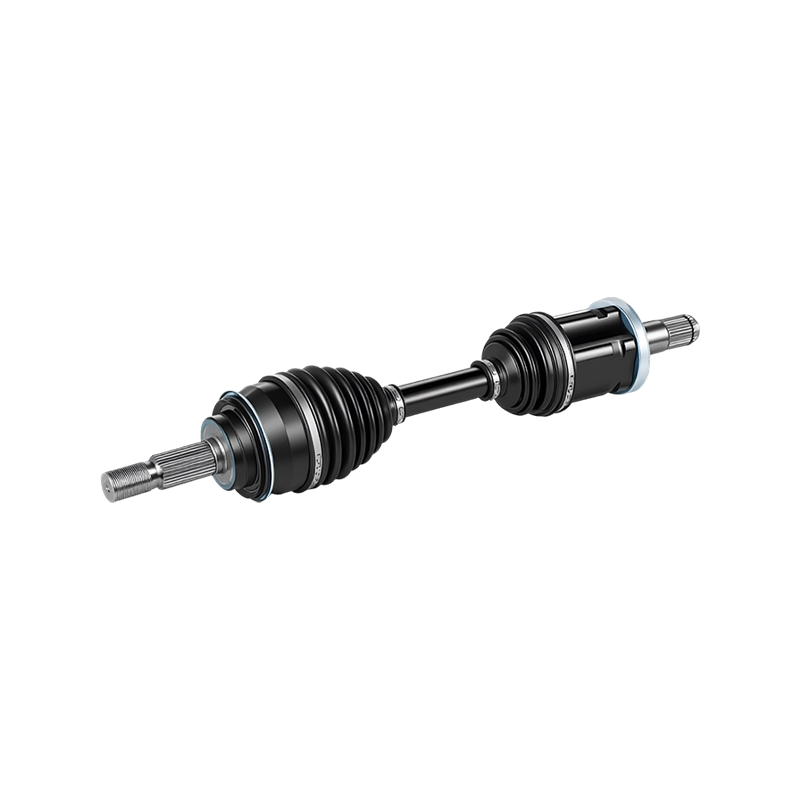
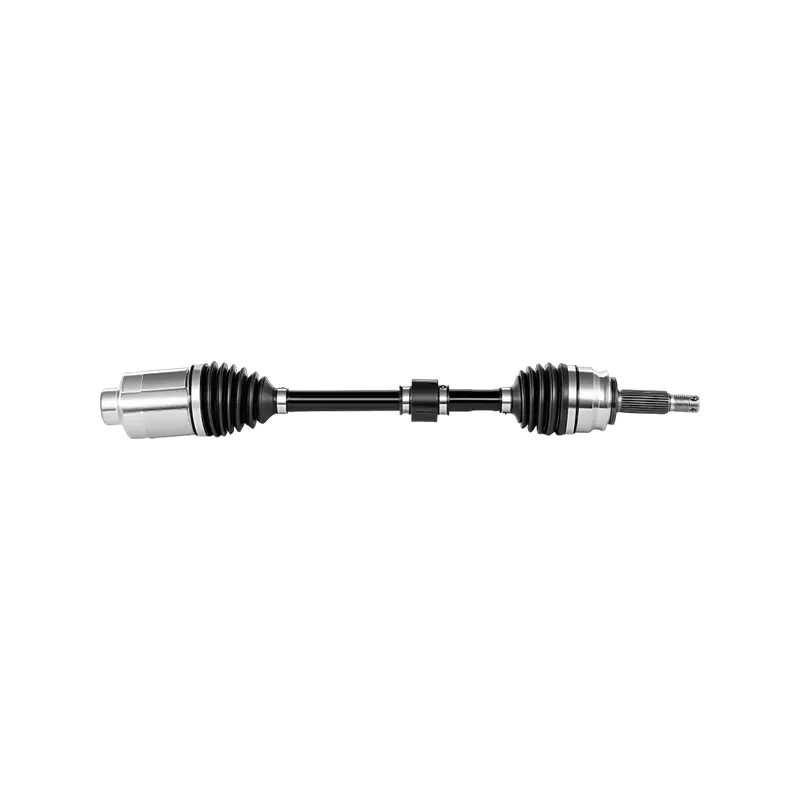
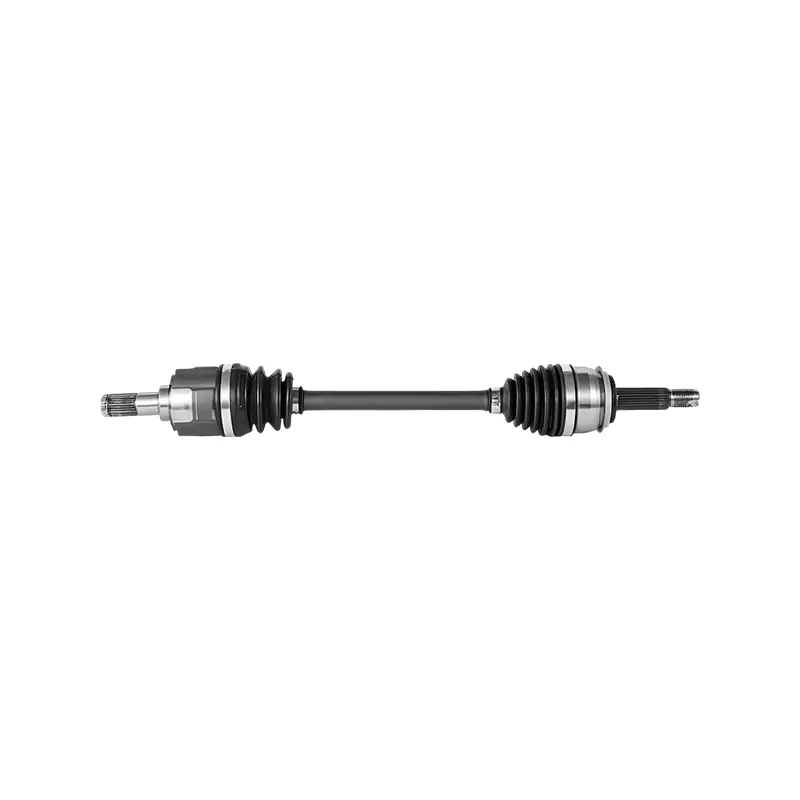
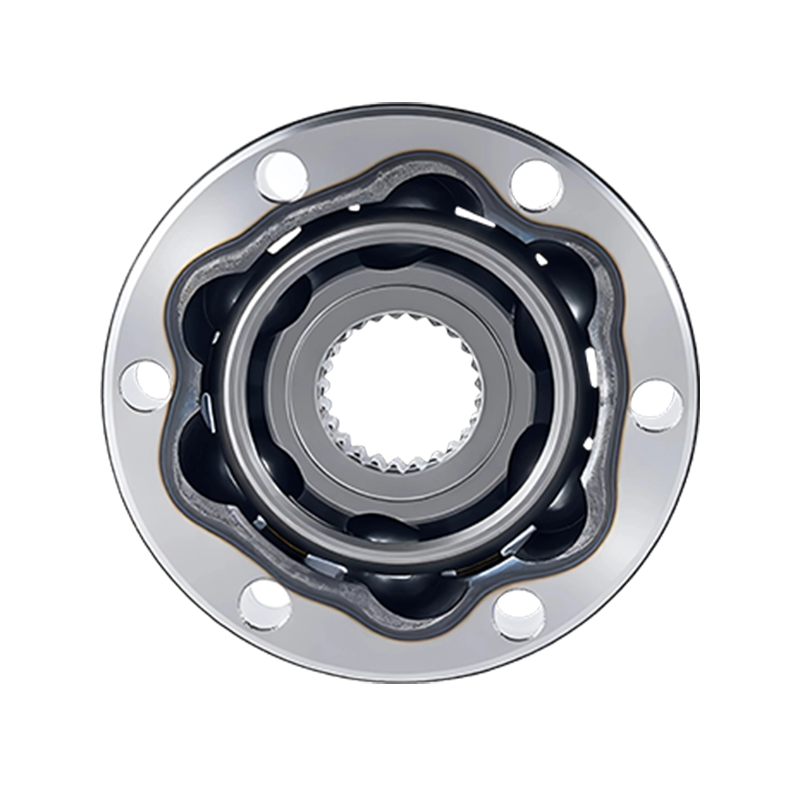
A junta de velocidad constante se encuentra entre la transmisión y el cubo de la rueda, transfiriendo potencia de rotación a una velocidad angular constante incluso cuando el recorrido de la suspensión cambia el ángulo de transmisión. A diferencia de una junta universal, que introduce fluctuaciones de velocidad cuando se opera en ángulo, una junta homocinética diseñada adecuadamente mantiene una entrega de torque suave a través del bloqueo de la dirección y la compresión de la suspensión por igual. Esta es la razón por la que las plataformas de tracción delantera y tracción total dependen casi por completo de juntas homocinéticas en lugar de diseños antiguos de estilo cardán.
Para los ingenieros y equipos de adquisiciones que buscan componentes OEM o de reemplazo, el proceso de selección rara vez es tan simple como hacer coincidir un número de pieza. El peso del vehículo, la potencia de torsión, el rango de articulación y el ciclo de trabajo determinan la geometría de la articulación, el diseño de la jaula y el material del maletero que se mantendrán en el campo. Elegir incorrectamente no sólo acorta la vida útil; puede introducir vibraciones, cambios en la sensación de la dirección y, en casos graves, fallas en la transmisión a velocidad de autopista.
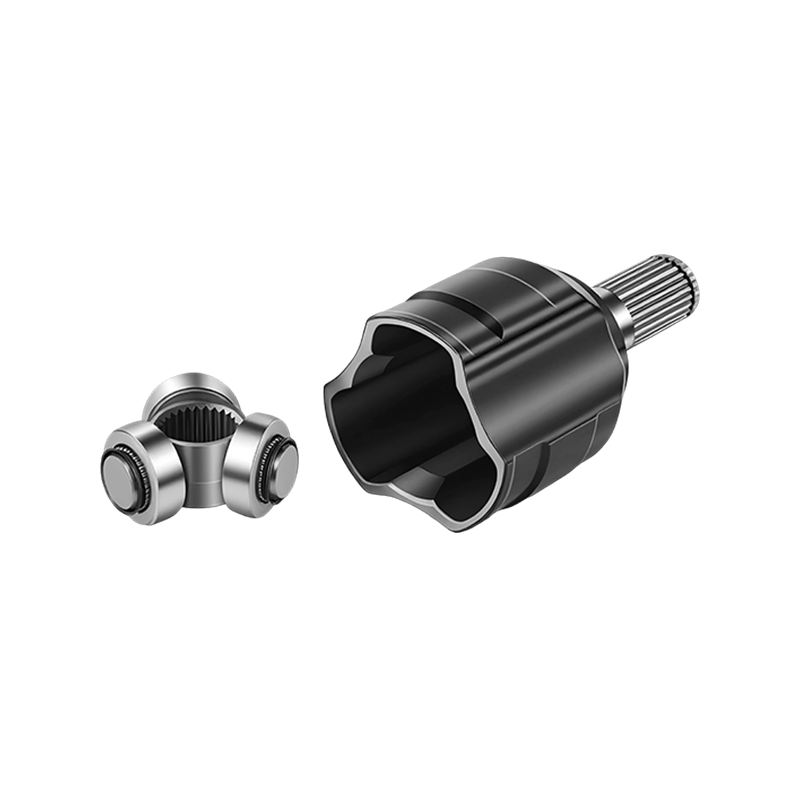
Esta guía recorre los criterios técnicos que separan una junta confiable de una que fallará prematuramente, y cubre tipos de juntas, ciencia de materiales, diagnóstico de desgaste, evaluación de proveedores y cálculos de costos que son importantes durante la vida útil de una flota o ciclo de producción.
El diseño de la transmisión también da forma al patrón de carga que cada articulación ve a lo largo de su vida. Un sedán de tracción delantera pide principalmente a sus articulaciones exteriores que manejen un par constante en ángulos de dirección moderados, mientras que un crossover compacto con una distancia entre ejes más corta y un radio de giro más cerrado empuja esas mismas articulaciones más cerca de su límite máximo de articulación a diario. Los sistemas de tracción total y tracción en las cuatro ruedas a tiempo parcial añaden otra variable, ya que las relaciones de división de potencia y los diferenciales de bloqueo pueden enviar momentáneamente una proporción mucho mayor de torque a través de un solo eje de lo que jamás vería una plataforma comparable de tracción delantera. Comprender dónde se ubica una determinada aplicación de vehículo o flota en este espectro es el primer paso práctico antes de comparar números de piezas o cotizaciones de proveedores, porque reduce el campo a familias de juntas que en realidad fueron diseñadas para esa combinación de carga y ángulo en lugar de aquellas que simplemente se ajustan al patrón de pernos, lo que ahorra tiempo más adelante en el proceso de evaluación.
Tipos de juntas homocinéticas: diseños fijos versus hundidos
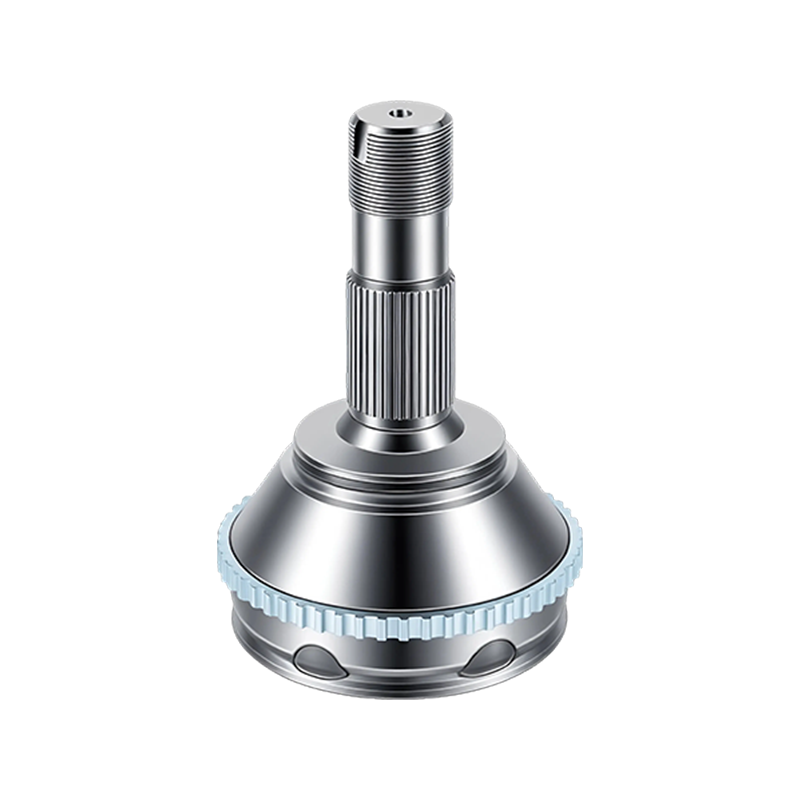
Cada eje motriz utiliza dos articulaciones con funciones diferentes. La junta exterior, más cercana a la rueda, debe soportar grandes ángulos de dirección pero muy poco recorrido axial. La junta interior, más cercana a la transmisión, maneja menos ángulo pero debe adaptarse al acortamiento y alargamiento del eje que se produce a medida que la suspensión se mueve a lo largo de su recorrido. Estos dos requisitos dieron lugar a dos amplias familias conjuntas.
| Tipo de junta | Ubicación típica | Articulación máxima | Inmersión axial |
|---|---|---|---|
| Fijo (estilo Rzeppa) | Fuera de borda | 45 a 50 grados | mínimo |
| Hundiendo (estilo trípode) | interior | 20 a 26 grados | Hasta 50 mm |
| Inmersión de doble compensación | interior, high-travel platforms | 22 a 24 grados | Hasta 60 mm |
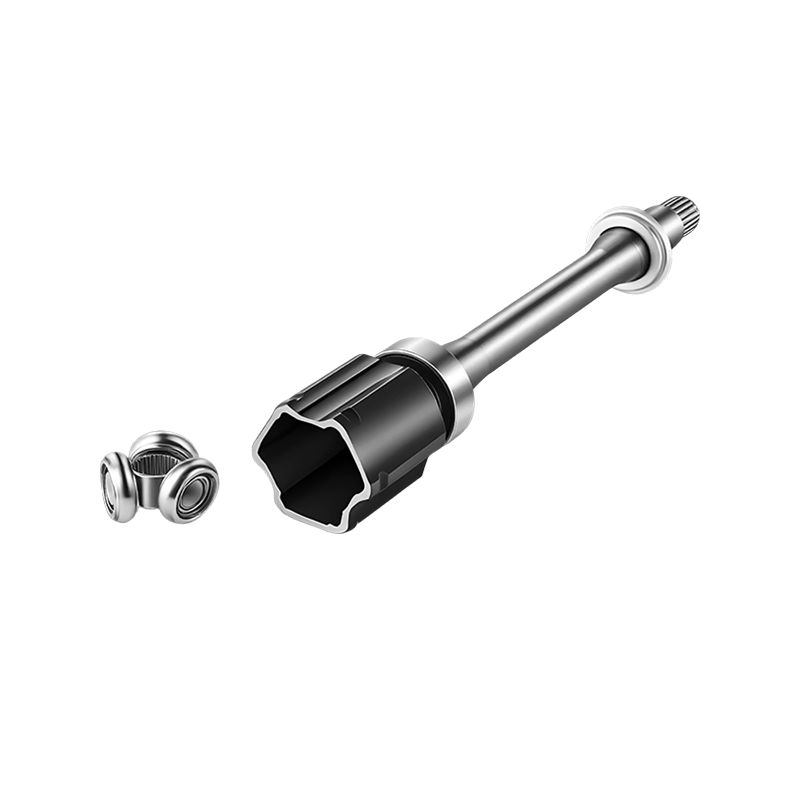
Las juntas fijas utilizan una disposición de jaula y bola que mantiene estacionario el punto central al tiempo que permite cambios en el ángulo de dirección, razón por la cual dominan las aplicaciones fuera de borda en casi todos los automóviles con tracción delantera. Las juntas de inmersión, por el contrario, utilizan cojinetes de trípode o pistas de bolas desplazadas que permiten que el eje se deslice hacia adentro y hacia afuera, absorbiendo los cambios de longitud creados por la geometría de la suspensión sin transmitir ese movimiento al cubo de la rueda.
No coincidir estos diseños, por ejemplo, instalar una junta de baja caída en una aplicación interior con una carrera de suspensión larga, es uno de los errores de abastecimiento más comunes en el trabajo de reemplazo del mercado de repuestos. La junta puede atornillarse correctamente e incluso funcionar durante un período corto, pero se atascará o fallará mucho antes de su intervalo de servicio nominal.
La geometría de la jaula es una segunda variable que es fácil pasar por alto al comparar uniones que de otro modo parecen idénticas en una hoja de especificaciones. La jaula mantiene las bolas en posición mientras les permite rodar dentro de sus carriles a medida que se articula la articulación, y pequeñas diferencias en la forma de la cavidad o el ángulo de la ventana cambian la forma en que se comparte uniformemente la carga entre las bolas en ángulos de dirección extremos. Una jaula diseñada con un generoso espacio libre para las ventanas tiende a funcionar más fría y silenciosamente cerca de su límite de articulación, lo cual es importante para los vehículos compactos que regularmente giran cerca del bloqueo total durante maniobras a baja velocidad, como al estacionar. Por el contrario, un diseño de jaula más ajustado puede mejorar la rigidez torsional a expensas del ángulo máximo, lo cual es una compensación razonable para plataformas orientadas al rendimiento que rara vez se acercan al bloqueo total de la dirección pero que sí ven un par alto sostenido.
Selección de materiales y precisión de fabricación
Las pistas de bolas, la jaula y la pista interior de una junta homocinética funcionan bajo cargas puntuales repetidas a alta velocidad de rotación, por lo que la elección de la aleación y el proceso de tratamiento térmico determinan la vida a la fatiga más que casi cualquier otra variable. La mayoría de las uniones de calidad utilizan acero de aleación de medio carbono, cementado mediante procesos de inducción o carburación hasta una dureza superficial en el rango de 58 a 62 HRC, al tiempo que conservan un núcleo más duro y dúctil para resistir la fractura bajo cargas de impacto.
Más allá de la aleación en sí, la precisión dimensional en las ranuras de las bolas determina qué tan uniformemente se distribuye la carga entre las seis u ocho bolas en una junta típica. Las ranuras mecanizadas fuera de la tolerancia dimensional aceptable concentran la carga en un número menor de puntos de contacto, lo que acelera las picaduras de la superficie y eventualmente produce el ruido de clic que la mayoría de los conductores asocian con una junta exterior defectuosa. Las líneas de fabricación acreditadas verifican la geometría de las ranuras con equipos de medición de coordenadas mediante muestreo, no solo en la inspección del ensamblaje final.
La especificación de la grasa a menudo se trata como una ocurrencia tardía durante el abastecimiento, pero juega un papel directo en la vida a fatiga junto con la metalurgia. La grasa para juntas homocinéticas está formulada con aditivos de presión extrema diseñados para mantener una película protectora bajo las muy altas presiones de contacto generadas en la interfaz bola-oruga, condiciones que una grasa para chasis de uso general no está diseñada para soportar. El paquete de aditivos también debe permanecer estable en un amplio rango de temperaturas, ya que una junta cerca del escape o del turbocompresor en algunos diseños de motor transversal puede soportar temperaturas sostenidas muy por encima de las que experimentaría una bota ubicada cerca de la rueda. Revisar la hoja de datos de grasa suministrada con una junta, en lugar de asumir que la grasa de la marca del fabricante es equivalente, es una verificación simple que detecta una cantidad sorprendente de componentes deficientes antes de que lleguen a la instalación.
Lectura de las señales de advertencia de desgaste de juntas homocinéticas
El desgaste de una junta homocinética es progresivo y, en la mayoría de los casos, detectable mucho antes de que falle por completo. Una funda rota o agrietada es el punto de falla más temprano y más prevenible, ya que permite que la grasa se escape y los contaminantes entren, lo que acelera dramáticamente el desgaste de las pistas de bolas que se encuentran debajo.
Una vez que comienza la contaminación, el desgaste se acelera en lugar de progresar a un ritmo constante, lo que se refleja en la curva pronunciada que se muestra arriba una vez que una junta pasa aproximadamente dos tercios de su vida útil nominal. Los indicadores de campo más confiables incluyen:
- Un chasquido rítmico o un chasquido durante los giros bruscos, que generalmente indica una articulación exterior desgastada.
- Una sensación de ruido metálico durante la aceleración o desaceleración, a menudo relacionada con el desgaste de las juntas hundidas internas.
- Grasa visible esparcida por el interior de una rueda, lo que indica una funda rota
- Vibración que aumenta con la velocidad del vehículo, lo que puede indicar un desequilibrio del eje después del desgaste de las articulaciones.
La inspección rutinaria de la bota durante los intervalos de servicio programados sigue siendo la forma más rentable de evitar un reemplazo completo de la articulación, ya que una bota por sí sola normalmente cuesta una fracción del conjunto completo.
Una técnica de campo útil para aislar qué articulación genera una queja por ruido es conducir el vehículo en un círculo lento y cerrado en ambas direcciones mientras se escucha desde una ventana abierta, ya que un problema en la articulación exterior generalmente producirá un clic más fuerte al girar en dirección opuesta al lado afectado. Los problemas de las juntas hundidas internas tienden a ser más difíciles de aislar solo de oído, y una inspección del vehículo elevado con la rueda cargada y descargada mientras se verifica el juego en la carcasa de la junta es generalmente más confiable que confiar en la ubicación del ruido durante una prueba en carretera. Los técnicos que trabajan con un gran volumen de quejas sobre transmisiones a menudo mantienen un registro de decisiones simple que vincula el patrón de ruido, la medición del juego con y sin carga y la causa raíz final, ya que este tipo de registro interno mejora la precisión del diagnóstico con el tiempo mucho más que depender de un solo síntoma de forma aislada.
Comparación de tipos de juntas homocinéticas según métricas clave de rendimiento
Al especificar una junta para una nueva aplicación o evaluar una junta homocinética automotriz Según el catálogo del proveedor, tres métricas de rendimiento tienden a ser las más importantes en la práctica: el ángulo máximo de articulación, la capacidad de torsión y el comportamiento ruido-vibración-dureza a velocidad de autopista. El siguiente cuadro clasifica las familias conjuntas comunes según estos tres factores en un índice normalizado.
Las juntas fijas obtienen la puntuación más alta en el índice compuesto en gran parte debido a su amplio rango de articulación y su baja firma NVH, lo que explica su dominio en las posiciones exteriores en casi todas las plataformas de pasajeros. Las juntas de ranura transversal intercambian algo de rango de articulación por un paquete más compacto, que se adapta a aplicaciones con espacios reducidos, pero generalmente limita su uso a plataformas de menor torque.
Vale la pena señalar que el índice compuesto anterior es una comparación de ingeniería general en lugar de una clasificación de las piezas de un solo proveedor, y el rendimiento en el mundo real todavía depende en gran medida de la calidad del material y la tolerancia de fabricación discutidas anteriormente. Dos juntas de la misma familia de diseño pueden presentar resultados de fatiga notablemente diferentes dependiendo de la consistencia del tratamiento térmico, por lo que el tipo de junta debe tratarse como un filtro inicial para una decisión de abastecimiento en lugar de la última palabra sobre qué pieza específica comprar.
Un marco práctico para el abastecimiento y la evaluación de proveedores
Equipos de adquisiciones evaluando un nuevo proveedor de juntas homocinéticas beneficiarse de una secuencia de calificación estructurada en lugar de depender de un único envío de muestra. El siguiente flujo describe un proceso de cinco etapas utilizado en la mayoría de los programas de abastecimiento industrial.
La revisión de la certificación del material debe confirmar el grado de la aleación, las especificaciones del tratamiento térmico y los registros de pruebas de dureza en lugar de aceptar una hoja de datos genérica. Las pruebas en banco, que idealmente incluyen un ciclo de fatiga torsional y una prueba de vida útil de la bota, brindan una base objetiva para comparar dos proveedores que ofrecen piezas visualmente idénticas. Una auditoría de procesos de una instalación, incluso una remota realizada a través de recorridos en video y documentación del proceso, revela si la inspección se realiza en las etapas correctas y no solo en el empaque final.
| Criterio de evaluación | Peso | Qué verificar |
|---|---|---|
| Trazabilidad de materiales | 25 por ciento | Certificados de fábrica coincidentes con números de lote |
| Consistencia dimensional | 25 por ciento | Informes CMM en múltiples lotes de producción |
| Datos de prueba de fatiga | 20 por ciento | Pruebas de ciclo independientes o de terceros |
| Calidad de la bota y la grasa | 15 por ciento | Hoja de especificaciones de grasa y clasificación de vida útil flexible |
| Consistencia en la entrega | 15 por ciento | Rendimiento puntual en pedidos recientes |
Costo total de propiedad: precio versus valor a largo plazo
El precio unitario más bajo rara vez produce el costo total más bajo una vez que se tienen en cuenta los reclamos de garantía, la mano de obra para el reemplazo prematuro y el tiempo de inactividad. La siguiente comparación ilustra cómo la tasa de fallas dentro de una ventana de servicio calificada cambia el costo efectivo por unidad en tres niveles de precios.
Las piezas de nivel económico a menudo tienen un precio de adquisición de 20 a 30 por ciento por debajo de las opciones de nivel medio, pero una tasa más alta de fallas tempranas con frecuencia borra ese ahorro dentro de los dos primeros intervalos de servicio una vez que se incluye la mano de obra. Los operadores de flotas y fabricantes con ciclos de trabajo predecibles generalmente encuentran que los componentes de nivel medio o premium, provenientes de proveedores que pueden demostrar datos consistentes de pruebas de fatiga, producen un costo más bajo por milla de servicio incluso aunque el precio de etiqueta sea más alto.
Una forma útil de formular esta decisión internamente es calcular el costo por milla de vida útil esperada en lugar del costo por unidad, teniendo en cuenta las horas de mano de obra tanto para la instalación original como para cualquier reemplazo anticipado esperado. Para una flota que opera docenas o cientos de vehículos, incluso una diferencia modesta en la tasa de fallas tempranas se agrava rápidamente, ya que cada reemplazo no planificado también conlleva un costo de programación en forma de tiempo de inactividad del vehículo que no aparece en la factura de repuestos. Incorporar este cálculo a una plantilla de compras estándar, en lugar de comparar precios unitarios de forma aislada, tiende a inclinar las decisiones de abastecimiento hacia proveedores que pueden fundamentar sus afirmaciones de confiabilidad con datos de prueba en lugar de utilizar únicamente lenguaje de marketing.
Prácticas de instalación que prolongan la vida útil
Incluso una junta bien fabricada puede fallar prematuramente si las prácticas de instalación no son consistentes. Una breve lista de hábitos separa las instalaciones que alcanzan su vida útil máxima de aquellas que no:
- Empaque la junta con la grasa especificada por el fabricante en lugar de una grasa genérica para chasis, ya que los paquetes de aditivos difieren según la aplicación.
- Apriete la tuerca del eje al valor especificado utilizando una llave calibrada en lugar de una pistola de impacto ajustada al tacto.
- Inspeccione las abrazaderas de la bota para ver si están asentadas uniformemente y confirme que no se hayan producido pellizcos durante el reensamblaje.
- Gire la dirección hasta el tope en ambas direcciones después de la instalación para verificar si se atasca antes de realizar la prueba en carretera.
- Registre el kilometraje de la instalación para que se puedan programar futuras inspecciones de arranque en función de una base conocida.
Estos pasos requieren solo unos minutos adicionales por eje, pero reducen significativamente las tasas de reclamos de garantía en entornos de flotas y talleres de reparación, ya que una gran parte de las fallas tempranas de las juntas se deben a contaminación por grasa o torque incorrecto y no al componente en sí.
Los talleres que rastrean la calidad de la instalación junto con el rendimiento de las piezas a menudo encuentran que ambos son difíciles de separar cuando analizan los reclamos de garantía, lo cual es otra razón por la que una lista de verificación de instalación consistente se amortiza por sí sola en un gran volumen de trabajo en lugar de solo en una reparación ocasional.
Preguntas frecuentes
P1: ¿Cuánto tiempo debe durar una junta homocinética en condiciones normales de conducción?
La mayoría de las juntas están clasificadas para más de 100,000 millas cuando la bota permanece intacta y se usa grasa especificada de fábrica, aunque el ciclo de trabajo, la exposición a la sal de la carretera y el estilo de conducción influyen en la vida útil real.
P2: ¿Se puede reparar una bota CV rota sin reemplazar toda la junta?
A veces, una funda se puede reemplazar por sí sola si se detecta temprano y la junta aún no ha estado expuesta a la contaminación, pero una vez que la arena ha entrado en las pistas de bolas, reemplazar solo la funda no restaurará su vida útil completa.
P3: ¿Un chasquido es siempre una señal de falla en la articulación externa?
Un chasquido durante los giros es uno de los indicadores más confiables del desgaste de las juntas exteriores, aunque vale la pena confirmar que el ruido cambia con la dirección de giro y el ángulo de dirección antes de pedir una pieza de repuesto.
P4: ¿Los vehículos con tracción total ejercen más presión sobre las juntas homocinéticas que los vehículos con tracción delantera?
Los sistemas de tracción total pueden someter las articulaciones traseras o centrales a diferentes patrones de torsión, pero la tensión ejercida sobre cualquier articulación individual depende más del ángulo de la articulación y la entrega de torsión que del diseño del tren motriz únicamente.
P5: ¿Cuál es el error más común al adquirir juntas de repuesto al por mayor?
Seleccionar piezas basándose únicamente en la coincidencia de precio y número de pieza, sin revisar la certificación del material o solicitar datos de pruebas de fatiga, es la causa más frecuente de calidad inconsistente en un pedido al por mayor.
P6: ¿La calidad del material de la junta afecta significativamente el precio?
El acero de aleación cementado con tratamiento térmico verificado generalmente cuesta más que las alternativas completamente endurecidas, pero la diferencia suele ser una pequeña fracción del costo unitario total en relación con la ganancia de confiabilidad que proporciona.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: No. 9 Xingyuan Road, parque de motocicletas y automóviles agrícolas, ciudad de Yuhuan, provincia de Zhejiang, China
Copyright© Yuhuan Bayzo Machinery Co., Ltd. Todos los derechos reservados.
Proveedores de componentes de transmisión OEM/ODM